 materiały partnera
Najważniejsze jest to, jakie materiały i elementy firma będzie wycinać. Zakład produkujący drobne detale z cienkiej blachy ma inne potrzeby niż firma, która regularnie tnie grubsze arkusze metalu.
Od mocy lasera zależy, ile energii da się dostarczyć do materiału podczas cięcia. W odpowiednich warunkach większa moc pozwala ciąć grubsze blachy albo przyspieszyć proces, ale wydajność nie rośnie liniowo razem z nią.
Wpływ mają też rodzaj metalu, gaz technologiczny, jakość wiązki, parametry głowicy i wymagania co do krawędzi. Wartości ze specyfikacji nie gwarantują więc określonego czasu cięcia dla każdego elementu.
Przy cienkim materiale samo przecięcie trwa bardzo krótko. Coraz ważniejsze staje się wtedy to, jak głowica przemieszcza się między kolejnymi fragmentami konturu. Gdy element ma dużo otworów i drobnych detali, maszyna ciągle przyspiesza i hamuje, więc duże znaczenie mają napędy i algorytmy sterowania.
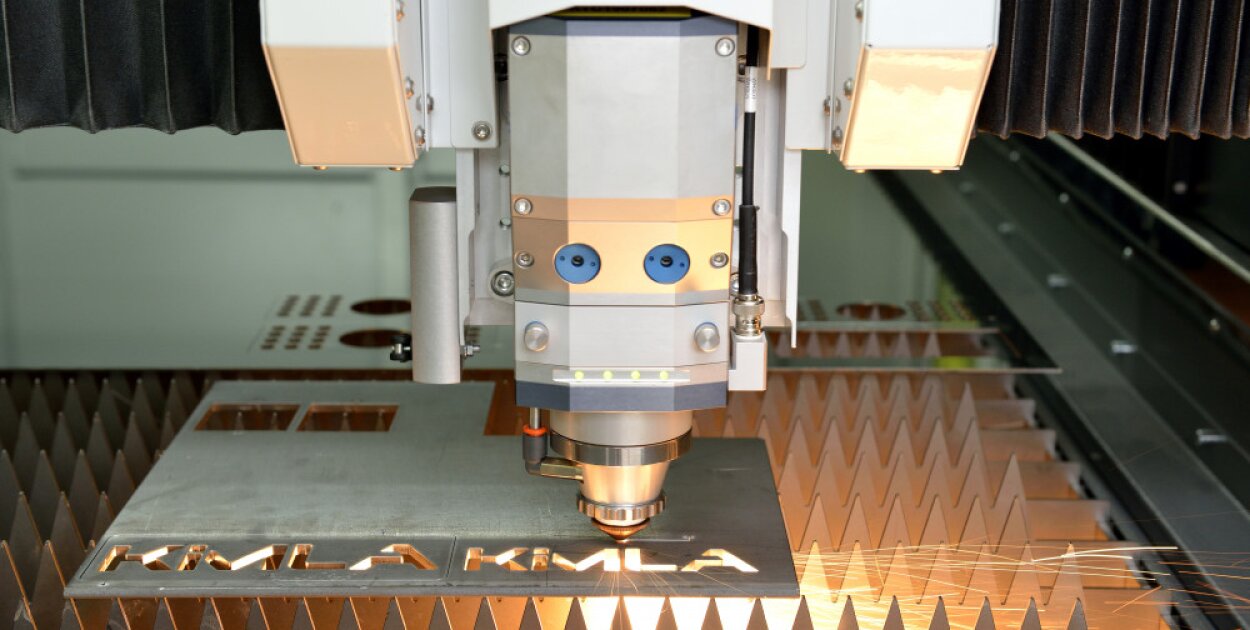
KIMLA stosuje w wycinarkach fiber napędy liniowe i własną Dynamiczną Analizę Wektorów. Takie rozwiązania mają znaczenie przy złożonych ścieżkach, gdzie moc źródła nie jest jedynym ograniczeniem.
Przy grubszych materiałach większa moc ma bardziej bezpośredni wpływ na możliwości maszyny. Nadal trzeba jednak pamiętać o jakości krawędzi i właściwych parametrach technologicznych.
Firma, która tnie wiele różnych gatunków i grubości blach, powinna przygotować zestaw reprezentatywnych projektów i sprawdzić na nich, jak dana konfiguracja radzi sobie z rzeczywistymi zadaniami. Deklarowana maksymalna grubość cięcia to za mało, bo warunki, w których da się przeciąć materiał, nie zawsze odpowiadają wymaganiom produkcji seryjnej.
Wyższa moc źródła może oznaczać wyższą cenę zakupu i inne wymagania wobec infrastruktury. Zależnie od konfiguracji zmieniać się mogą też wymagania dotyczące chłodzenia i eksploatacji. Warto więc sprawdzić, czy ewentualny wzrost wydajności uzasadnia dodatkowy wydatek.
Jeśli firma produkuje głównie małe elementy z cienkich blach, ważniejsze mogą się okazać wysoka dynamika całej maszyny i dobra organizacja procesu.
Polski producent oferuje cztery podstawowe rodziny maszyn. Finecut można skonfigurować ze źródłem do 10 kW, a Flashcut, Powercut i Extremecut obejmują konfiguracje do 30 kW. Modele różnią się też konstrukcją, obszarem roboczym i możliwościami automatyzacji, dlatego wycinarki laserowe fiber KIMLA warto porównywać pod kątem całego wyposażenia, a nie samej mocy źródła.
Przedsiębiorcę ostatecznie interesuje koszt i czas wykonania potrzebnych elementów, a liczba kilowatów jest tylko jednym z czynników, które na nie wpływają. Najlepiej porównać kilka wariantów maszyny na identycznych zleceniach i uwzględnić czas przygotowania, cięcia i rozładunku oraz zużycie gazu.
Dobrze dobrana moc powinna dawać odpowiednie możliwości produkcyjne bez niepotrzebnego podnoszenia kosztów inwestycji. Nowoczesna wycinarka to złożony system, w którym wydajność zależy od współpracy źródła, napędów, sterowania i operatora, więc wybór maszyny zawsze powinien wynikać z praktycznych potrzeb zakładu.